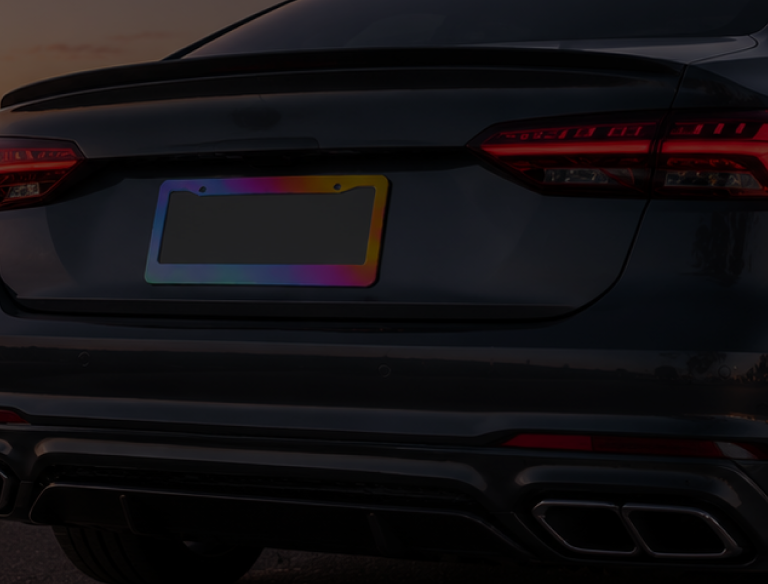


Quand il s'agit d'améliorer les accessoires extérieurs d'un véhicule, les passionnés d'automobile exigeants, les clubs automobiles et les concessionnaires de luxe ne se contentent pas d'un simple support de plaque plat et générique. Ils recherchent une expression individuelle, une profondeur de marque et une esthétique haut de gamme qui complètent parfaitement le style agressif des véhicules modernes. Alors que l'emboutissage traditionnel de tôle ou le moulage par injection de plastique satisfont une utilité basique, ils ne peuvent pas atteindre une véritable profondeur tridimensionnelle. Pour combler le fossé entre l'ingénierie et l'art du luxe, nous présentons le summum de la fabrication : la Coulée sous Haute Pression (HPDC).
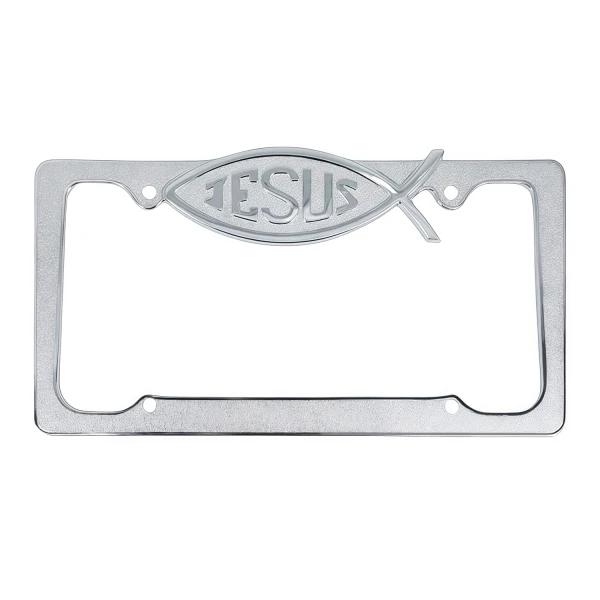
La coulée sous haute pression est un processus métallurgique de précision où le métal en fusion est forcé sous une puissance hydraulique immense dans une cavité de moule en acier scellée. Dans notre installation, nous appliquons cette méthode de fabrication avancée aux alliages de zinc de première qualité. Cette combinaison nous permet de nous éloigner des profils plats et de former des cadres avec des bordures surélevées 3D robustes, des logos en relief profondément sculptés et des textures complexes qui se démarquent sur n'importe quel pare-chocs.
Pour notre marque indépendante et nos partenaires de vente en gros, notre processus de coulée sous pression en alliage de zinc n'est pas seulement une méthode de production : c'est la science de la création de bijoux automobiles conçus pour durer toute une vie sur la route.
Pourquoi l'alliage de zinc est le matériau suprême pour les cadres coulés
Choisir le bon métal est primordial lors de la création d'un accessoire automobile haut de gamme. Dans le monde de la coulée haut de gamme, l'alliage de zinc (plus précisément la série premium Zamak) règne en maître sur les alternatives comme l'aluminium ou les plastiques pour plusieurs raisons distinctes :
• Fluidité exceptionnelle pour les micro-détails 3D : L'alliage de zinc en fusion possède une viscosité remarquablement basse et un point de fusion incroyablement bas par rapport à l'acier ou à l'aluminium. Cette fluidité élevée permet au métal liquide de s'écouler sans effort dans les crevasses les plus complexes et les plus fines d'un moule. Que vous ayez besoin d'un logo de marque 3D en relief et net, de fonds texturés fins ou d'une silhouette géométrique complexe, l'alliage de zinc capture ces détails avec une fidélité de 100%.
• La sensation de poids lourd luxueuse : Sur le marché automobile mondial, le poids est inconsciemment lié à la qualité. Les plastiques semblent cassants et l'aluminium semble léger. L'alliage de zinc, avec sa densité élevée, offre une sensation substantielle, rigide et robuste entre les mains. Au moment où un client déballe notre cadre coulé, ce "poids premium" communique un luxe et une durabilité sans compromis.
• Propriétés mécaniques supérieures : Une fois solidifié, l'alliage de zinc coulé présente une résistance à la traction et une résistance aux chocs extraordinaires. Il ne se fissurera pas sous les températures glaciales de l'autoroute, ne se déformera pas et ne se dégradera pas sous une exposition constante aux rayons UV directs et à la chaleur du moteur. Il forme un cadre rigide et structurellement solide qui agit comme une forteresse pour votre plaque d'immatriculation.
Le processus étape par étape de la coulée sous haute pression
Pour produire en continu des lots irréprochables de supports de plaque d'immatriculation haut de gamme, notre usine de production suit une séquence de coulée entièrement automatisée et surveillée numériquement. Voici comment nous transformons l'alliage de zinc brut en art automobile :
Conception et outillage de moule de haute précision (Ingénierie de précision CNC)
Chaque chef-d'œuvre commence par un plan numérique. Notre équipe d'ingénierie utilise un logiciel de modélisation 3D CAD/CAM avancé pour concevoir la géométrie exacte du cadre, en tenant compte des débits de métal appropriés et des taux de retrait.
Une fois le modèle numérique finalisé, les données sont transmises à nos centres de fraisage CNC (Computer Numerical Control) de haute précision. Nous sculptons les motifs du cadre dans des blocs massifs d'acier à outils H13 pour travail à chaud de qualité supérieure, un matériau spécialisé réputé pour sa capacité à résister aux chocs thermiques extrêmes sans se déformer. Pour empêcher le zinc liquide de fuir pendant les hautes pressions, les tolérances de nos surfaces d'accouplement du moule sont strictement régulées au micron près (±0,01 mm). Cette précision minutieuse garantit que chaque lettre en relief et chaque ligne de bordure sont d'une netteté parfaite.
Fusion et injection à haute pression
Des lingots de zinc brut de haute pureté sont introduits dans un four industriel et liquéfiés à une température strictement régulée d'environ 420°C (788°F). L'alliage de zinc en fusion est ensuite dirigé vers le manchon de coulée de nos machines de coulée sous pression à chambre chaude automatisées à fort tonnage.
Un lourd piston hydraulique se déclenche, injectant le zinc liquide dans le moule en acier H13 à des vitesses dépassant plusieurs mètres par seconde et sous des milliers de livres de pression. Cette pression extrêmement élevée chasse les poches d'air piégées, garantissant que le liquide remplit complètement la cavité du moule et aboutit à une structure intérieure métallique dense et solide à 100%.
Solidification rapide et éjection automatisée
À l'intérieur du moule en acier, un réseau interne de canaux de refroidissement à eau absorbe immédiatement la chaleur du zinc en fusion. En l'espace de quelques secondes seulement, la transition liquide est terminée et le cadre en alliage de zinc se solidifie en sa forme finale. Les moitiés du moule se séparent automatiquement, et des broches d'éjection mécaniques de précision poussent en toute sécurité le cadre nouvellement coulé hors du moule, où un bras robotisé automatisé le récupère pour maintenir une cohérence absolue et la sécurité de l'opérateur.
Ébavurage et élimination des bavures
Lorsque le cadre sort du moule, il est attaché à une "porte" et à un "système de canaux" : les canaux métalliques solides par lesquels le métal liquide est entré à l'origine. Pour isoler le cadre, il est placé dans une presse à ébavurer hydraulique dédiée. En un seul coup descendant à grande vitesse, une matrice d'ébavurage sur mesure coupe proprement tout l'excès de métal des portes et toute micro-bavure le long du périmètre, laissant derrière elle un profil de cadre 3D parfaitement formé aux bords bruts.
Surmonter les vulnérabilités de la coulée : Notre ingénierie qualité zéro porosité
Un défaut courant dans les produits de coulée bon marché et non calibrés est la porosité interne : des bulles d'air microscopiques piégées à l'intérieur du métal. La porosité ruine l'intégrité structurelle et fait que le métal se brise sous la pression, ou pire, elle provoque le bouillonnement et le pelage du chromage ou de la peinture ultérieurs après quelques mois.
Nous éliminons ce problème grâce à des systèmes d'évacuation avancés et à la coulée assistée par vide. Nos moules en acier H13 comportent des débordements et des évents de refroidissement sous vide placés avec précision qui extraient l'air de la cavité du moule quelques fractions de seconde avant que le zinc en fusion n'entre. Cela garantit une matrice solide uniforme et sans porosité. De plus, nos cadres coulés émergent avec un profil de surface ultra-lisse, offrant la toile parfaite et lisse pour l'électroplacage à haute brillance, les revêtements PVD ou les revêtements en poudre extérieurs robustes.
Assurance qualité : L'audit de densité et d'alignement
Avant que tout cadre coulé en alliage de zinc ne passe à nos départements de polissage et de finition de surface, il doit passer un audit structurel strict :
1. Vérification du profileur 3D et du calibre : Les inspecteurs mesurent la hauteur des emblèmes et des bordures surélevés 3D à l'aide d'indicateurs numériques électroniques. Les cadres sont également insérés dans un gabarit de véhicule maître pour s'assurer que les trous de boulons de montage et les dimensions structurelles sont parfaitement alignés et vrais.
2. Audit de densité massique : Nous suivons le poids exact en grammes des cadres de chaque lot. Si un cadre pèse ne serait-ce qu'une fraction de moins que la spécification technique, cela indique des poches d'air internes cachées. L'ensemble du lot est rejeté et recyclé dans le four, garantissant que seuls des métaux solides et irréprochables atteignent votre voiture.
Un chef-d'œuvre né du feu et de la précision
Au cœur de notre métier, nous croyons qu'un support de plaque d'immatriculation doit être une véritable extension du caractère d'un véhicule. En fusionnant les propriétés de fluidité supérieures du matériau en alliage de zinc de première qualité avec la force brute de la coulée sous haute pression et l'outillage CNC au micron, nous créons des cadres qui offrent un superbe contraste visuel 3D, un poids de luxe indéniable et une intégrité structurelle permanente. Lorsque vous choisissez nos cadres en alliage de zinc coulé, vous investissez dans un luxe automobile sans compromis, conçu dès le moule.