

На протяжении десятилетий мировой рынок автомобильных аксессуаров предлагал владельцам жесткую дилемму. Водителям приходилось выбирать между жесткими металлическими рамками, которые неизбежно дребезжат о кузов, и низкокачественными пластиковыми держателями, которые легко ломаются зимой или от вибрации на трассе. Сегодня тихая революция в промышленном производстве переопределяет внешний тюнинг автомобиля: Монолитная гибкая силиконовая инженерия. Полностью отходя от жестких и хрупких материалов, которые сопротивляются внешним воздействиям, эта передовая технология создает полностью упругую, мягкую и амортизирующую архитектуру, которая фундаментально меняет способ защиты, изоляции и крепления номерного знака к автомобилю.
В основе этого производственного процесса лежит стратегический переход от многосоставных сборочных линий к Монолитному высокотемпературному компрессионному формованию. Преобразуя высокомолекулярные эластомерные макромолекулярные цепи в полностью единый, нежесткий автомобильный компонент, этот специализированный промышленный метод формирует весь внешний периметр, глубокую защитную подложку и точные монтажные отверстия одновременно в едином непрерывном цикле закрытой формы. Этот процесс полностью устраняет слабые места клея, механические швы и структурные уязвимости, которые обычно выходят из строя со временем. Результат — безупречный, высокопроизводительный защитный компонент, который демонстрирует, как передовая термодинамическая инженерия может повысить как эстетическую привлекательность, так и фактический срок службы внешнего автомобильного оборудования.
Руководство по процессу: Высокотемпературная вулканизация и гидравлическая оснастка
Чтобы превратить сырую невулканизированную силиконовую массу в структурно прочный и чувствительный автомобильный компонент, производственная линия опирается на тяжелое промышленное оборудование и передовой термодинамический контроль. Сырая эластомерная масса проходит интенсивный нагрев и уплотнение в специально спроектированных многогнездных мастер-формах из износостойких инструментальных сталей. Сырая силиконовая смесь с высокой консистенцией чрезвычайно чувствительна к малейшим перепадам давления и температуры, поэтому наши инженеры должны управлять как химическим сшиванием, так и физическим течением материала с абсолютной точностью.
- Термическое сшивание и контроль температурной цепочки: В условиях строго контролируемого профиля отверждения — с температурой мастер-формы от 165°C до 185°C (330°F до 365°F) — интенсивная тепловая энергия равномерно передается через стальную полость. Этот сильный нагрев запускает быструю необратимую реакцию вулканизации. Отдельные несвязанные полимерные цепи формируют ковалентные силоксановые (Si-O-Si) связи, превращая нестабильную пластическую массу в высокостабильную сшитую термореактивную матрицу. Эта атомная перестройка гарантирует, что готовая автомобильная рамка может растягиваться, скручиваться, сжиматься или сильно деформироваться миллионы циклов без растрескивания, внутренних микроразрывов, структурного провисания или потери исходной структурной памяти.
- Уплотнение с допуском на уровне микрона и гидродинамика: Жидкая или нагретая силиконовая смесь под давлением ведет себя как жидкость под высоким давлением. Если половинки формы не уплотняются с абсолютным совершенством, материал просачивается наружу по линиям разъема, создавая неровные острые пластиковые излишки, известные как «облой». Чтобы предотвратить это, сопрягаемые поверхности нашей стальной оснастки обрабатываются до микроновых допусков (±0,01 мм). Во время активного цикла формования мощные промышленные гидравлические цилиндры прикладывают сотни тонн усилия смыкания, чтобы зафиксировать половинки. Это огромное давление заставляет силикон равномерно распределяться по сложным внутренним пазам и углубленным зонам брендинга в инструменте, обеспечивая 100% сплошное, однородное поперечное сечение без пустот с идеально гладкими, приятными на ощупь скругленными краями.
- Напряженно-свободные каналы равномерного охлаждения: Одна из самых больших инженерных задач при формовании резины под высоким давлением — это управление усадкой и короблением после формования. Если одна сторона свежеотформованной рамки остывает быстрее другой, внутри резины возникают сильные внутренние механические напряжения, из-за чего деталь скручивается или изгибается при выходе из машины. Чтобы овладеть этим деликатным этапом, наши производственные линии интегрируют автоматизированные прогрессивные контуры охлаждения непосредственно внутри стального основания формы. Эти компьютеризированные водяные контуры равномерно поглощают тепловую энергию от сшитой рамки до разделения инструмента. Равномерно снижая температуру извлечения по всей поверхности формы, силикон принимает свои окончательные, спроектированные размеры без каких-либо внутренних структурных искажений, позволяя рамке сохранять абсолютную плоскостность и плотно прилегать к кузову автомобиля.
Почему это важно: Прецизионные преимущества безупречного формования
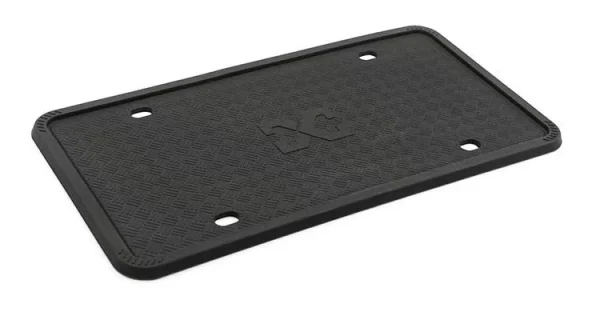
Лакокрасочное покрытие автомобиля очень уязвимо для микроцарапин и повреждений от трения, вызванных непрерывными высокочастотными вибрациями при ежедневной езде. Когда стандартная жесткая металлическая или пластиковая рамка плотно прикручена к бамперу, постоянное сопротивление ветра и работа двигателя на холостом ходу превращают обратную сторону этой рамки в микроскопический абразив. Со временем она постепенно стирает защитный слой лака, проникая до базовой краски и обнажая голый металл, подвергая его катастрофической коррозии и ржавчине. Эта полностью гибкая, отформованная по индивидуальному заказу архитектура полностью меняет этот разрушительный процесс, внедряя встроенный Защитный и противошумный механизм.
Поскольку вся конструкция сформирована из непрерывной, мягко-амортизирующей силиконовой полимерной матрицы, она работает как встроенный амортизатор, который постоянно гасит кинетические силы между тяжелым номерным знаком и окрашенным бампером автомобиля. Он поглощает, рассеивает и подавляет акустические волны, обеспечивая впечатляющую, лабораторно подтвержденную Бесшумную работу даже при движении по агрессивному гравию или под воздействием мощных динамиков высококлассных автомобильных аудиосистем.
Кроме того, мягкие, формованные внутренние каналы полностью и надежно охватывают весь периметр номерного знака. Эта критическая особенность фиксирует острые необработанные края металлической пластины внутри резинового защитного рукава, гарантируя, что эти металлические края никогда не будут тереться о кузов автомобиля или не поранят владельца во время мойки. При неожиданных низкоскоростных ударах сзади, ошибках при парковке или воздействии щеток автоматической мойки на бампер, высокий эластичный порог резины отклоняет усилие и смягчает удар, сохраняя внутреннюю табличку идеально ровной и полностью предотвращая ее физическое коробление или изгиб.
Контроль качества: Проверка геометрии и материалов
Прежде чем любая партия монолитных гибких силиконовых рамок будет допущена к отправке с производственного цеха на финишную очистку, упаковку и глобальную дистрибуцию, случайные образцы должны пройти строгий многоэтапный протокол контроля качества в нашей инженерной лаборатории, чтобы обеспечить стандарт нулевого брака:
- Верификация 3D лазерным сканером профиля: Готовые резиновые компоненты устанавливаются в калиброванные приспособления и анализируются с помощью полностью автоматизированных 3D лазерных профилографов. Эта бесконтактная сканирующая система измеряет точную глубину внутренних каналов для удержания пластины и проверяет концентричность монтажных отверстий с точностью до долей миллиметра. Каждое измерение должно на 100% соответствовать стандартизированным мировым размерам номерных знаков, чтобы гарантировать потребителю абсолютно легкую и инструментально удобную установку.
- Измерение твердости по дюрометру: Для проверки успешности этапа высокотемпературной вулканизации инспекторы используют специализированные цифровые дюрометры типа Shore A для проверки твердости материала в нескольких точках рамки. Материал должен находиться строго в оптимальном для автомобильного применения диапазоне твердости — обеспечивая достаточную структурную жесткость для сохранения формы при сильном ветре, сохраняя при этом идеальные эластомерные свойства, необходимые для поглощения дорожных вибраций и защиты лакокрасочного покрытия автомобиля.
В основе нашего производства лежит убеждение, что истинная автомобильная роскошь и долговечное внешнее оборудование рождаются из строгого контроля процессов и бескомпромиссной инженерии. Объединяя передовую технологию высокотемпературного компрессионного формования, прецизионные стальные пресс-формы с допусками на уровне микрона и полностью автоматизированные циклы термического сшивания, мы полностью устраняем структурные уязвимости, шум и риски коррозии, которые преследуют традиционное внешнее автомобильное оборудование. Этот монолитный производственный метод гарантирует готовое изделие с красивыми линиями, постоянной структурной памятью и полной уверенностью на дороге, отражая непоколебимую приверженность нашего бренда точной автомобильной инженерии.