

Pendant des décennies, le marché mondial des accessoires automobiles a présenté aux propriétaires de véhicules un dilemme rigide. Les conducteurs devaient choisir entre des cadres métalliques durs qui claquent inévitablement contre la tôle du coffre ou des supports en plastique rigide de basse qualité qui se fissurent facilement sous les températures hivernales glaciales ou les vibrations de l'autoroute. Aujourd'hui, une révolution majeure de la fabrication industrielle redéfinit discrètement les garnitures extérieures automobiles : L'ingénierie monolithique du silicone flexible. S'éloignant complètement des matériaux rigides et cassants qui luttent contre les contraintes environnementales, cette technologie avancée introduit une architecture entièrement résiliente et à coussin souple qui change fondamentalement la façon dont les plaques d'immatriculation sont protégées, isolées et montées sur la carrosserie d'un véhicule.
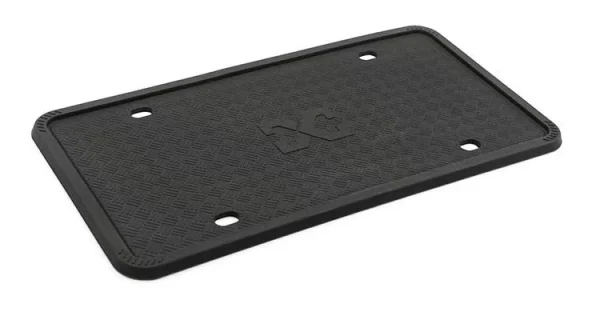
Au cœur absolu de cette ingénierie de fabrication se trouve la transition stratégique des chaînes d'assemblage multi-pièces vers le moulage par compression monolithique à haute température. En convertissant des chaînes macromoléculaires d'élastomère brut de haut poids moléculaire en un composant automobile entièrement unifié et non rigide, ce procédé de fabrication industrielle spécialisé forme simultanément tout le périmètre extérieur, le coussin de protection arrière profond et les moyeux de vis de montage précis en un seul cycle continu de moule fermé. Ce processus élimine complètement les points faibles adhésifs, les joints mécaniques et les vulnérabilités de la structure qui échouent généralement avec le temps. Le produit qui en résulte est un composant de protection impeccable et haute performance qui met en évidence comment l'ingénierie thermodynamique avancée peut élever à la fois le luxe esthétique et la durée de vie réelle des pièces mécaniques extérieures automobiles.
Guide de procédé : Vulcanisation à haute température et outillage hydraulique
Pour transformer une gomme de silicone brute non vulcanisée en un composant mécanique automobile structurellement solide et hautement réactif, la chaîne de fabrication s'appuie sur des machines industrielles lourdes et un contrôle thermodynamique avancé. La masse élastomère brute doit passer par une séquence intensive de chauffage et de conditionnement dans des moules maîtres multi-empreintes conçus sur mesure, usinés dans des aciers à outils de haute qualité résistants à l'usure. Le composé de silicone à haute consistance brute est incroyablement sensible aux moindres variations de pression et de température, ce qui signifie que nos ingénieurs de production doivent gérer à la fois la réticulation chimique et le flux physique du matériau avec une précision absolue.
- Réticulation thermique et contrôle de la chaîne de température : Sous un profil de durcissement strictement surveillé — avec des températures d'outil maître régulées avec précision entre 165 °C et 185 °C (330 °F à 365 °F) — l'énergie thermique intense est transférée uniformément dans la cavité en acier. Cette chaleur élevée déclenche une réaction de vulcanisation rapide et irréversible. Les chaînes polymères individuelles non liées forment rapidement des liaisons covalentes siloxane (Si-O-Si), faisant passer le composé brut d'une masse plastique instable à une matrice thermodurcissable hautement stable et réticulée. Ce réalignement atomique garantit que le cadre automobile fini peut être étiré, tordu, comprimé ou fortement déformé sur des millions de cycles sans subir de blanchiment sous contrainte, de micro-déchirure interne, d'affaissement structurel ou de perte de sa mémoire structurelle d'origine.
- Étanchéité à la tolérance micronique et dynamique des fluides : Le silicone liquide ou chauffé sous pression se comporte comme un fluide hautement pressurisé. Si les moitiés du moule ne scellent pas avec une perfection absolue, le matériau s'infiltrera vers l'extérieur le long des lignes de joint, créant un excédent de plastique désordonné et tranchant connu dans la fabrication sous le nom de « bavure ». Pour éviter cela, les faces d'accouplement de nos outils en acier personnalisés sont usinées à des tolérances microniques (±0,01 mm). Pendant le cycle de moulage actif, de lourds vérins hydrauliques industriels appliquent des centaines de tonnes de force de serrage continue pour verrouiller les cavités fermées. Cette pression immense force le silicone à se répartir uniformément dans les rainures internes complexes et les zones de marquage en creux de l'outil, garantissant une section transversale 100 % solide, uniforme et sans vide avec des bords arrondis parfaitement lisses au toucher.
- Canaux de refroidissement uniformes sans contrainte : L'un des plus grands défis d'ingénierie dans le moulage du caoutchouc à haute température est la gestion du retrait post-moulage et du gauchissement structurel. Si un côté d'un cadre fraîchement moulé refroidit plus rapidement que l'autre, de graves contraintes mécaniques internes sont piégées dans le caoutchouc, ce qui fait que la pièce se tord ou se bombe lorsqu'elle sort de la machine. Pour maîtriser cette phase délicate, nos lignes de fabrication intègrent des circuits d'eau de refroidissement progressifs automatisés directement à l'intérieur de la base du moule en acier. Ces boucles d'eau informatisées absorbent l'énergie thermique uniformément du cadre réticulé avant la séparation de l'outil. En abaissant la température de démoulage parfaitement sur toute la face de l'outil, le silicone se stabilise dans ses dimensions finales conçues sans aucune distorsion structurelle interne, permettant au cadre de maintenir une planéité absolue et affleurante qui repose parfaitement parallèlement à la carrosserie du véhicule.
Pourquoi c'est important : Les avantages de précision d'un moulage parfait
La peinture d'un véhicule est très vulnérable aux micro-abrasions et aux dommages de friction causés par les vibrations continues et à haute fréquence de la conduite quotidienne. Lorsqu'un cadre rigide standard en métal ou en plastique dur est boulonné fermement sur un pare-chocs, la résistance constante au vent et le ralenti du moteur transforment l'arrière de ce cadre en une ponceuse microscopique. Avec le temps, il broie lentement le vernis décoratif du véhicule, déchirant la peinture de base et exposant la tôle brute en dessous à une rouille et une corrosion catastrophiques. Cette architecture entièrement flexible et moulée sur mesure change cette dynamique destructrice en introduisant un Mécanisme sans cliquetis et protecteur de la peinture permanent.
Parce que l'ensemble du cadre est formé d'une matrice polymère de silicone à coussin souple et continue, il fonctionne comme un amortisseur intégré qui amortit en continu les forces cinétiques entre la plaque d'immatriculation lourde et le pare-chocs peint du véhicule. Il absorbe, diffuse et atténue les ondes acoustiques, offrant une performance zéro bruit impressionnante, vérifiée en laboratoire, même lors de la conduite sur des routes de gravier agressives ou lorsqu'il est soumis aux basses profondes des systèmes audio haut de gamme du marché secondaire.
De plus, les canaux intérieurs souples et moulés sur mesure enveloppent complètement et solidement tout le périmètre de la plaque d'immatriculation. Cette caractéristique critique verrouille les bords tranchants et bruts de la plaque métallique officielle à l'intérieur d'un manchon de protection en caoutchouc, garantissant que ces bords métalliques ne peuvent jamais frotter contre la carrosserie ou blesser le propriétaire lors du lavage de la voiture. Lorsque des impacts arrière à basse vitesse inattendus, des incidents de stationnement ou les brosses d'un lave-auto automatique exercent une pression sur le pare-chocs, le seuil élastique élevé du caoutchouc dévie la force et amortit l'impact d'écrasement, gardant la plaque d'immatriculation intérieure parfaitement plate et totalement exempte de déformation ou de pliage permanent.
Assurance qualité : L'audit de conformité géométrique et matérielle
Avant qu'un lot de Supports de Plaque d'Immatriculation en Silicone flexibles monolithiques ne soit autorisé à quitter l'atelier de fabrication pour le nettoyage de surface, l'emballage de vente au détail et la distribution mondiale, des échantillons de production aléatoires doivent survivre à un protocole d'inspection qualité strict en plusieurs étapes dans notre laboratoire d'ingénierie pour garantir un véritable standard zéro défaut :
- Vérification par scanner laser 3D : Les composants en caoutchouc finis sont montés dans des montages de calibrage et analysés sous des systèmes d'inspection par profilage laser 3D entièrement automatisés. Ce système de numérisation sans contact mesure la profondeur exacte des canaux internes de retenue de la plaque et vérifie la concentricité des trous de boulons de montage avec une précision fractionnaire de millimètre. Chaque mesure doit être conforme à 100 % aux dimensions standardisées des plaques d'immatriculation mondiales pour garantir un ajustement absolu, sans tracas et facile à installer pour le consommateur.
- Test de dureté au duromètre : Pour vérifier que l'étape de vulcanisation à haute température a été complètement réussie, les inspecteurs utilisent des duromètres Shore A numériques spécialisés pour tester la dureté du matériau en plusieurs points du cadre. Le matériau doit se situer strictement dans la plage de dureté automobile optimale — offrant une rigidité structurelle suffisante pour conserver sa forme face à une traînée de vent élevée, tout en conservant la propriété élastique douce parfaite nécessaire pour absorber les vibrations de la route et protéger la peinture du véhicule.
Au cœur de notre fabrication, nous croyons fermement que le véritable luxe automobile et les pièces extérieures durables naissent de contrôles de processus rigoureux et d'une ingénierie sans compromis. En fusionnant la technologie avancée de moulage par compression à haute température, les moules en acier à outils de précision micronique et les séquences de réticulation thermique entièrement automatisées, nous éliminons complètement les vulnérabilités structurelles, les bruits de cliquetis et les risques de corrosion qui affligent les pièces mécaniques extérieures traditionnelles des véhicules. Cette technique de fabrication monolithique garantit un produit fini qui offre des lignes visuelles magnifiques, une mémoire structurelle permanente et une tranquillité d'esprit totale sur la route ouverte, reflétant l'engagement inébranlable de notre marque envers l'ingénierie automobile de précision.