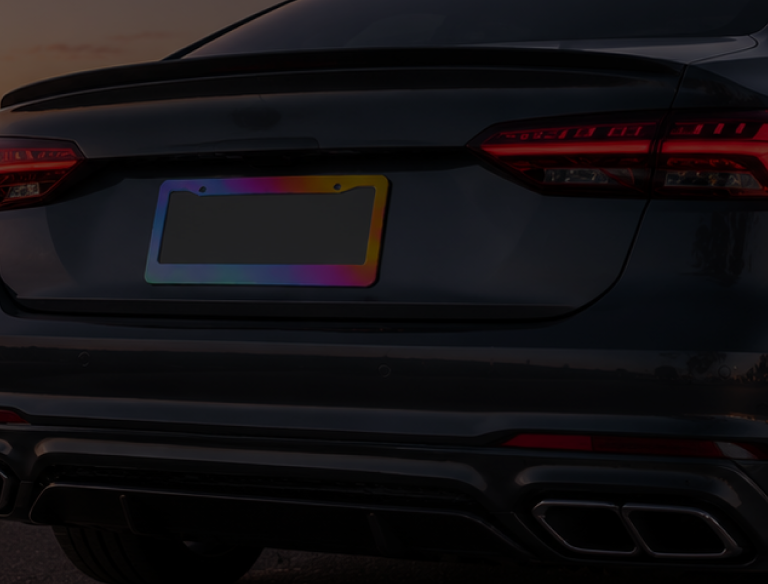


Jahrzehntelang standen Autofahrer auf dem globalen Markt für Kfz-Zubehör vor einem starren Dilemma. Sie mussten sich entweder für harte Metallrahmen entscheiden, die unweigerlich gegen das Blech der Heckklappe klappern, oder für minderwertige, starre Kunststoffhalter, die bei eisigen Wintertemperaturen oder durch Autobahnvibrationen leicht brechen. Heute definiert eine bedeutende industrielle Fertigungsrevolution die äußere Fahrzeugverkleidung leise neu: Monolithische Flexible Silikontechnik. Dieser fortschrittliche Ansatz entfernt sich vollständig von steifen, spröden Materialien, die gegen Umwelteinflüsse ankämpfen, und führt eine vollständig elastische, weich dämpfende Architektur ein, die grundlegend verändert, wie Kennzeichenschilder geschützt, isoliert und am Fahrzeugkörper montiert werden.
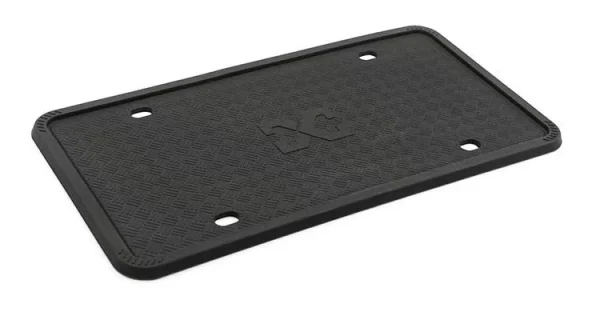
Der absolute Kern dieser Fertigungstechnik ist der strategische Übergang von mehrteiligen, segmentierten Montagelinien hin zur Monolithischen Hochtemperatur-Kompressionsformung. Indem hochmolekulare, rohe Elastomer-Makromolekülketten in eine vollständig einheitliche, nicht-starre Fahrzeugkomponente umgewandelt werden, formt dieses spezialisierte industrielle Verarbeitungsverfahren den gesamten Außenumfang, das tiefe schützende Rückenpolster und die präzisen Montageschraubennaben gleichzeitig in einem einzigen, kontinuierlichen, geschlossenen Formzyklus. Dieser Prozess eliminiert vollständig schwache Klebepunkte, mechanische Verbindungsnähte und strukturelle Layout-Schwachstellen, die mit der Zeit typischerweise versagen. Das Ergebnis ist ein makelloses, hochleistungsfähiges Schutzelement, das zeigt, wie fortschrittliche thermodynamische Technik sowohl die ästhetische Luxusnote als auch die tatsächliche Lebensdauer von äußeren Fahrzeugkomponenten steigern kann.
Prozessleitfaden: Hochtemperatur-Vulkanisation und hydraulische Werkzeuge
Um rohes, unvulkanisiertes Silikongummi in eine strukturell solide, hochreaktive Fahrzeugkomponente zu verwandeln, verlässt sich die Fertigungsstraße auf schwere Industriemaschinen und fortschrittliche thermodynamische Steuerung. Die rohe Elastomermasse muss eine intensive Erhitzungs- und Verdichtungssequenz in kundenspezifisch entwickelten, mehrfach ausgehöhlten Hauptformen durchlaufen, die aus hochwertigen, verschleißfesten Werkzeugstählen gefräst sind. Rohe hochkonsistente Silikonmischung ist unglaublich empfindlich gegenüber selbst geringen Druck- und Temperaturschwankungen, was bedeutet, dass unsere Fertigungsingenieure sowohl die chemische Vernetzung als auch den physikalischen Materialfluss mit absoluter Präzision steuern müssen.
- Thermische Vernetzung und Temperaturkettenkontrolle: Unter einem streng überwachten Aushärtungsprofil – mit Werkzeugtemperaturen, die präzise zwischen 165 °C und 185 °C reguliert werden – wird intensive thermische Energie gleichmäßig über den Stahlhohlraum übertragen. Diese hohe Hitze löst eine schnelle, irreversible Vulkanisationsreaktion aus. Die einzelnen, unverbundenen Polymerketten bilden schnell kovalente Siloxan (Si-O-Si)-Bindungen und verwandeln die rohe Masse von einer instabilen plastischen Masse in eine hochstabile, vernetzte duroplastische Matrix. Diese atomare Neuausrichtung stellt sicher, dass der fertige Fahrzeugrahmen über Millionen von Zyklen gedehnt, verdreht, gestaucht oder stark verformt werden kann, ohne Spannungsaufhellung, innere Mikrorisse, strukturelles Durchhängen oder Verlust seiner ursprünglichen Formgedächtnisfunktion zu erleiden.
- Mikron-Toleranz Abdichtung und Fluiddynamik: Flüssige oder erhitzte Silikonmasse verhält sich unter Druck wie eine stark unter Druck stehende Flüssigkeit. Wenn die Formhälften nicht absolut perfekt abdichten, sickert das Material entlang der Trennlinien aus und erzeugt einen unordentlichen, scharfen Kunststoffüberschuss, der in der Fertigung als "Grat" bekannt ist. Um dies zu verhindern, werden die Passflächen unserer kundenspezifischen Stahlwerkzeuge auf Mikron-Toleranzen (±0,01 mm) bearbeitet. Während des aktiven Formzyklus wenden schwere industrielle Hydraulikzylinder hunderte Tonnen kontinuierlicher Schließkraft auf, um die Formhohlräume zu verschließen. Dieser immense Druck zwingt das Silikon, sich gleichmäßig in die komplexen inneren Nuten und eingeprägten Branding-Zonen des Werkzeugs zu verteilen, und gewährleistet einen 100% festen, gleichmäßigen und hohlraumfreien Querschnitt mit perfekt glatten, glatt anzufassenden abgerundeten Rändern.
- Spannungsfreie gleichmäßige Kühlkanäle: Eine der größten technischen Herausforderungen beim Hochtemperatur-Gummi-Formen ist die Kontrolle des Schrumpfens und der strukturellen Verformung nach dem Formen. Kühlt eine Seite eines frisch geformten Rahmens schneller ab als die andere, werden starke innere mechanische Spannungen im Gummi eingeschlossen, was dazu führt, dass das Stück sich verdreht oder verzieht, wenn es die Maschine verlässt. Um diese heikle Phase zu meistern, integrieren unsere Fertigungslinien automatisierte, progressive Kühlwasserkreisläufe direkt in der Stahlformbasis. Diese computergesteuerten Wasserkreisläufe absorbieren die thermische Energie gleichmäßig vom vernetzten Rahmen, bevor sich das Werkzeug trennt. Durch die perfekte Angleichung der Entformungstemperatur über die gesamte Werkzeugfläche setzt sich das Silikon in seinen endgültigen, konstruierten Abmessungen ohne innere strukturelle Verzerrungen ab, sodass der Rahmen eine absolute, bündige Ebenheit beibehält, die perfekt parallel zum Fahrzeugkörper verläuft.
Warum es wichtig ist: Präzisionsvorteile der makellosen Formgebung
Der Fahrzeuglack ist äußerst anfällig für Mikroabrieb und Reibungsschäden, die durch die kontinuierlichen, hochfrequenten Vibrationen des alltäglichen Fahrbetriebs verursacht werden. Wenn ein standardmäßiger starrer Metall- oder Kunststoffrahmen fest auf eine Stoßstange geschraubt wird, verwandeln der konstante Fahrtwind und das Motorleerlauf die Rückseite dieses Rahmens in ein mikroskopisches Schleifpapier. Mit der Zeit schleift er langsam die schützende Klarlackschicht des Fahrzeugs ab, dringt in den Basis lack ein und setzt das rohe Blech darunter katastrophalem Rost und Korrosion aus. Diese vollständig flexible, kundenspezifisch geformte Architektur ändert diese zerstörerische Dynamik vollständig, indem sie einen permanenten Lackschonenden und Klapperfreien Mechanismus einführt.
Da der gesamte Rahmen aus einer kontinuierlichen, weich dämpfenden Silikonpolymer-Matrix besteht, fungiert er als integrierter Stoßdämpfer, der kontinuierlich die kinetischen Kräfte zwischen dem schweren Kennzeichenschild und der lackierten Stoßstange des Fahrzeugs dämpft. Er absorbiert, verteilt und löscht Schallwellen und bietet eine beeindruckende, laborbestätigte Null-Geräusch-Leistung, selbst bei Fahrten über aggressive Schotterpisten oder bei tiefen Bässen hochwertiger Aftermarket-Audiosysteme.
Darüber hinaus umschließen die weichen, kundengemachten inneren Kanäle das gesamte Kennzeichenschild vollständig und sicher. Diese entscheidende Funktion schließt die scharfen, rohen Schnittkanten des offiziellen Metallschilds in einer gummierten Schutzhülle ein und stellt sicher, dass diese Metallkanten niemals an der Karosserie reiben oder den Besitzer bei der Autowäsche verletzen können. Wenn unerwartete Auffahrunfälle bei niedriger Geschwindigkeit, Einparkunfälle oder Bürsten von automatischen Waschanlagen Druck auf die Stoßstange ausüben, lenkt die hohe Elastizitätsgrenze des Gummis die Kraft ab und puffert den Aufprall, sodass das innere Kennzeichenschild perfekt flach und völlig frei von dauerhaften physikalischen Verformungen oder Biegungen bleibt.
Qualitätssicherung: Die geometrische und materielle Konformitätsprüfung
Bevor eine Charge monolithischer flexibler Silikonrahmen die Fertigung für die Oberflächennachreinigung, den Einzelhandelsverpackung und den globalen Vertrieb verlassen darf, müssen zufällige Produktionsmuster in unserem Ingenieurlabor ein strenges, mehrstufiges Qualitätsprüfprotokoll bestehen, um einen echten Null-Fehler-Standard zu gewährleisten:
- 3D-Profil-Laserscanner-Verifikation: Die fertigen Gummikomponenten werden in kalibrierten Haltevorrichtungen montiert und unter vollautomatischen 3D-Laserprofil-Prüfsystemen analysiert. Dieses berührungslose Scansystem misst die exakte Tiefe der inneren Haltekanäle für das Schild und prüft die Konzentrizität der Montagebohrungen auf Bruchteile von Millimetern. Jede einzelne Messung muss zu 100 % den standardisierten globalen Kennzeichenabmessungen entsprechen, um dem Verbraucher eine absolute, problemlose und werkzeugfreundliche Passform zu garantieren.
- Durometer-Härteprüfung: Um zu überprüfen, ob die Hochtemperatur-Vulkanisationsstufe vollständig erfolgreich war, verwenden Prüfer spezialisierte digitale Shore-A-Durometer, um die Materialhärte an mehreren Punkten des Rahmens zu testen. Das Material muss streng innerhalb des optimalen Härtebereichs für Kfz-Anwendungen liegen – genug strukturelle Steifigkeit bieten, um seine Form gegen starken Fahrtwind zu halten, während es die perfekte elastomere Weichheit beibehält, die zur Absorption von Fahrbahnvibrationen und zum Schutz des Fahrzeuglacks erforderlich ist.
Unserer Fertigungsphilosophie liegt die feste Überzeugung zugrunde, dass wahrer automobiler Luxus und langlebige Außenkomponenten aus strengen Prozesskontrollen und kompromissloser Technik entstehen. Durch die Kombination fortschrittlicher Hochtemperatur-Kompressionsformungstechnologie, mikrongenauer Stahlwerkzeuge und vollautomatischer thermischer Vernetzungssequenzen eliminieren wir vollständig die strukturellen Schwachstellen, Klappergeräusche und Korrosionsrisiken, die traditionelle äußere Fahrzeugkomponenten plagen. Diese monolithische Fertigungstechnik garantiert ein Endprodukt, das schöne visuelle Linien, ein dauerhaftes Formgedächtnis und absolute Sorgenfreiheit auf der offenen Straße liefert – ein Spiegelbild des unerschütterlichen Engagements unserer Marke für präzise Automobiltechnik.